11
2026-10-22
最近一段时间,“高压实磷酸铁锂” 在行业会议、产业调研和产线规划的讨论里出现的频率明显高了起来。讨论变多的背后,是一个已经发生的变化:行业公开资料显示,磷酸铁锂的比能量已经跨过 200 Wh/kg 这一节点,而主流产品长期处在 160–180 Wh/kg 区间。从 180 到 200,中间隔着的不是某一个单点突破,而是一整条工艺链的重新排布。
这条链上,研磨段的变化常被忽略,却又很难绕开:原来磨一道就够的产线,现在往往要磨两道。本文要回答的就是一个问题:多出来的那一道,到底在做什么?
01 高压实到底在争什么:从 2.2 走到 2.65
比能量跨过 200 Wh/kg 这件事,落到材料端,对应的核心指标是压实密度 —— 正极材料粉末在辊压之后能被压得多密。磷酸铁锂的理论压实密度可达 2.6‑2.8 g/cm³,但常规固相法或碳热还原法合成的产品,压实密度多在 2.2‑2.4 g/cm³。行业把 ≥2.6 g/cm³ 作为 “高压实” 的分界线,第四代高端产品则要求稳定做到 2.65 g/cm³ 以上。
同样体积的电池壳,压得越密,装进去的活性物质越多,体积能量密度就越高。这个逻辑没有争议,难的是怎么把 2.3 提到 2.6。
材料界给出的主答案是颗粒级配:把粗颗粒和细颗粒按一定比例混在一起,让小颗粒填进大颗粒之间的空隙里,空隙率降下来,压实密度自然上去。有学术实验显示,粗 / 细颗粒按 4:1 混配可提升压实约 18%。
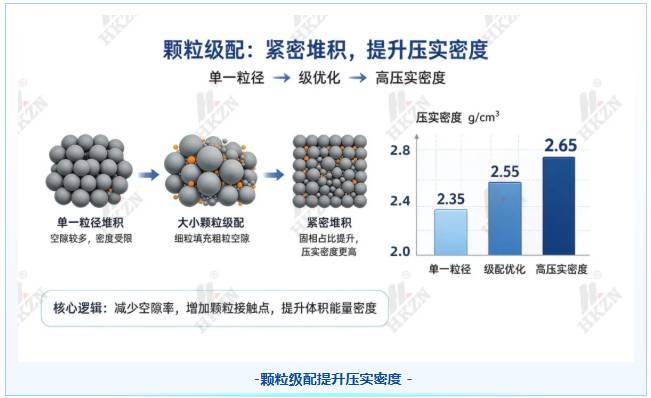
级配听着是个 “混” 的动作,但在工程上,“混什么粒径的颗粒” 这件事,是在研磨段决定的。
一个值得注意的转向是:围绕高压实 LFP 的讨论,重心正在从 “用什么配方”移向 “怎么把配方稳定地做出来”。而稳定这两个字,很大一部分落点在研磨段的控制能力上。
02 两条主流路线,对研磨段的要求不一样
目前量产高压实 LFP 主要有两条路线,它们对研磨段的依赖程度差别很大。如果只用一句话概括:第一道负责把料磨细、混匀;第二道负责把粒度分布调成 “能堆得更密” 的形状。
第一条:草酸亚铁法一次烧结。走的是原料端降本思路,公开资料显示其降耗约 30%、成本降低约 18%。这条路线的研磨任务集中在前端的前驱体处理。
第二条:磷酸铁法二次烧结(二磨二烧)。流程是:原料混合研磨 → 喷雾干燥 → 第一次烧结 → 破碎 → 湿混并补充碳源、锂源 → 再次砂磨进行精确粒度级配 → 喷雾干燥 → 第二次烧结。相对一次烧结路线,二烧路线的压实密度可提升 5%‑8%、循环寿命提升 10% 以上;代价是生产周期长达 18‑24 小时,综合能耗约高出 30%。
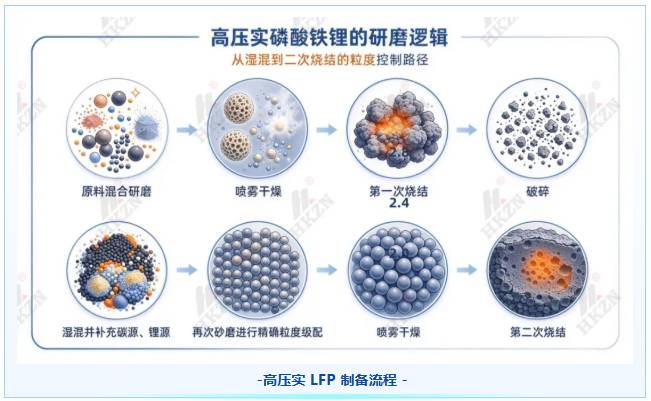
关键就在这个 “再次砂磨”。二烧路线把研磨拆成了两道,而且两道的目的并不相同。
03 第二道研磨到底在做什么
如果只用一句话概括:第一道负责把料磨细、混匀;第二道负责把粒度分布调成 "能堆得更密" 的形状。
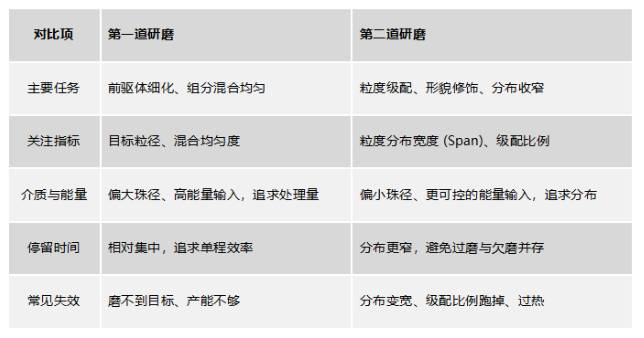
说明:上表为工艺分工的定性描述。各道的具体目标粒径、介质级配、线速度与停留时间需按物料体系实测确认,不同产线差异较大。
这也解释了为什么不能简单地 “用一台大机器磨久一点” 来解决:研磨时间拉长,粒径整体下移,但分布不一定收窄 —— 粗的那部分还在,细的那部分已经过磨。级配要的是 “两种粒径按合适比例共存”,而不是 “全都变小”。这恰恰是单道研磨做不到的。
04 工程上怎么判断 “要不要加第二道”
这是产线规划阶段常被问到的一个问题。我们的判断顺序是:
1. 看目标压实落在哪一档。目标 ≤2.5 g/cm³ 的常规产品,单道研磨 + 后段处理通常够用;目标 ≥2.6 g/cm³ 且需要批次稳定,基本绕不开级配工序。
2. 看路线是一烧还是二烧。走二烧路线,第二道研磨是流程内嵌的必然环节;走一烧路线,则要看级配是否能在前驱体段一次性完成。
3. 看现有产线的瓶颈在哪。如果现有单道产线的出料分布已经偏宽、批次波动大,加一道的成本,往往低于在后端用分级与批混去补救的成本。
4. 看后端有没有 “补救手段”。有喷雾后混、批混等后处理能力的产线,对第二道研磨的依赖会低一些;反之则必须在研磨段解决。
一句话:加不加第二道,取决于你的级配要在哪一段完成,以及那段有没有能力完成。
05 鸿凯智能在研磨段上的做法
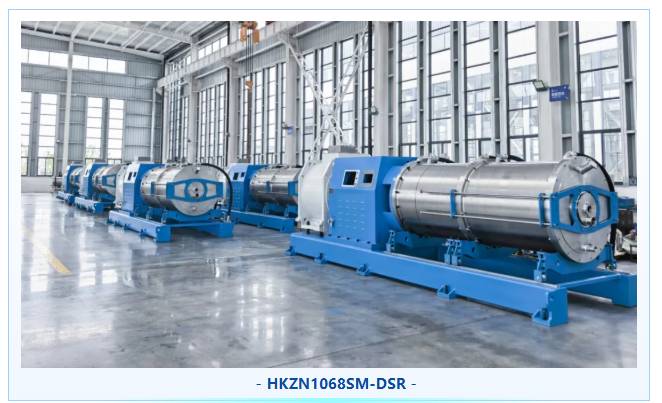
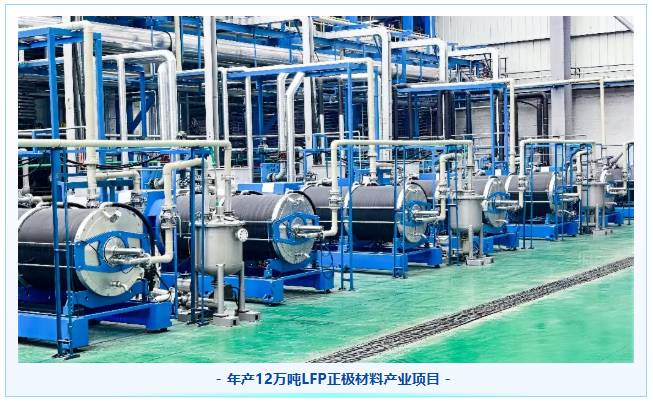
作为纳米砂磨机研发制造商,鸿凯智能在 LFP 研磨段的配置思路可以概括为 “前道保证处理量,后道保证分布”:
前道优先保证单程处理量与混合均匀度,机型选择上偏向大流量、高能量输入的卧式棒销系列;
后道优先保证粒度分布可控,机型选择上偏向能量输入更可调、停留时间分布更窄的双动力系列;
对能耗敏感的产线,前道可选用永磁直驱系列 ,减少传动损失。
需要强调的是,这不是一套固定配方。几道研磨、每道用什么机型、介质怎么配,都要按物料的固含、粘度、目标粒径与产能要求实测确认 —— 研磨段的价值不在于把参数表背下来,而在于知道每个参数在动什么。
06 研磨段的价值正在从 “细” 转向 “可控”
高压实这条路,行业已经从 “能不能做到 2.6” 走到了 “能不能稳定做到 2.65”。当指标从达标变成稳定达标,决定因素就从设备极限能力,转向了工艺窗口的可控性与可追溯性。
对研磨段来说,这意味着三件事:
粒度分布 (Span) 会和 D50 一样成为硬指标;停留时间分布的控制会比单纯提高能量输入更重要;工艺参数的可追溯,会从 “加分项” 变成海外客户与重点项目的入门门槛。
就研磨设备而言,接下来的竞争点不是谁能磨得更细,而是谁能把 “同一批料,做出同样的分布” 这件事,稳定地重复一万次。
版权与免责声明:
① 凡本网注明"来源:中国粉体网"的所有作品,版权均属于中国粉体网,未经本网授权不得转载、摘编或利用其它方式使用。已获本网授权的作品,应在授权范围内使用,并注明"来源:中国粉体网"。违者本网将追究相关法律责任。
② 本网凡注明"来源:xxx(非本网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,且不承担此类作品侵权行为的直接责任及连带责任。如其他媒体、网站或个人从本网下载使用,必须保留本网注明的"稿件来源",并自负版权等法律责任。
③ 如涉及作品内容、版权等问题,请在作品发表之日起两周内与本网联系,否则视为放弃相关权利。